Възможно ли е заваряване на чугунени части
В този раздел: 57 статии
- Баланс на колела 3D
- Инструктор по кормуване за шофьори със стаж
- Дамски автомобил
- Изберете истински резервни части Пежо от фирма „АвтоГлобус“!
- За какво е нужен онлайн магазин?
- Части за купе за nissan x-trail t31 във вашия град
- Надеждни камери за задно виждане и щатни мултимедийни устройства
- Кражба на автономера
- Автомобилни масла, смазки и бензин Statoil
- Оригинални части за чужди марки
- Резервни части за чуждестранни коли: къде да купим?
- Разновидности на винтовите компресори
- Как да отстраним въздух от задвижването на съединителя на BMW
- Сменяме повредения гумен маншон на карданния вал на BMW
- Автохимия за автомивки: ефективни средства
- Оригинални японски авточасти: алтернатива на смяната на двигателя
- Автомобилни калъфи Kia
- Химическо чистене на салона на автомобил
- Видове тунинг
- Аксесоари за закрепване на велосипед
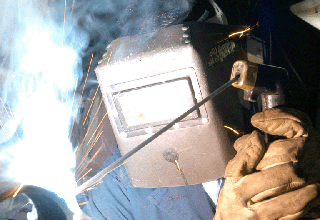 Сред автомобилистите битува мнението, че излезлите от строя (напукани) възли от чугун не подлежат на ремонт. Междувременно, тъй като става дума за важни и скъпи части, на карта в повечето случаи стоят немалко пари. А в действителност чугунът напълно се поддава на заваряване, само че за целта са необходими специално оборудване и опитен специалист. Ето как става това.
С цел получаване на неразглобяеми съединения на детайли и конструкции при ремонт на леглата, кофи, рами, които се чупят, корпуси на стрели се прилага аргонно заваряване. То дава възможност за извършване на пълен спектър от работи с алуминий, титан, неръждаема стомана, чугун, мед, силумин, черни метали, цветни метали, дуралуминий. То е по-надеждно от спояването и другите видове заваряване, тъй като създава надеждна защита на зоната на заваряване от кислород. Този процес се извършва в среда на инертния газ аргон, което предотвратява образуването на алуминиев оксид. Много високото качество на заваряването дава възможност то да се използва в различна среда.
При аргоно-дъговото заваряване на алуминий се използват аргонова горелка и присадъчен материал — алуминиева тел. Краищата на телта и съединяваните детайли се разтопяват от електрическа дъга, образуваща се между нетопимия волфрамов електрод на горелката. При това аргонът, подаван през дюзата на горелката, не позволява окисляване на дъгата, електрода и заваряваната повърхност. След приключване на процеса на заваряване се извършва разстъргване на леглата на специално оборудване. С цел възстановяване и изработване на детайли и конструкции, направени от чугун или негови сплави, широко се прилага високо качественото чугунено заваряване. То здраво съединява детайли и конструкции. Този процес на заваряване се дели на горещо и студено.
Горещото заваряване на бял и сив чугун дава възможност да се получат заварени детайли, които ще бъдат равностойни на самия заваряван метал. То се извършва при голяма сила на заваръчния ток и непрекъснато до приключването на процеса на заваряване. Преди началото на работа самият заваряван детайл се нагрява до определена температура с помощта на индукционно нагряване. За да не се образуват пукнатини по детайла, той трябва плавно да се охлажда.
Студеното заваряване на чугун се извършва по няколко начина, зависещи от технологични и някои икономически фактори, а също и от необходимото качество на съединяването на детайлите. То включва: заваряване със стоманени или чугунени електроди, електроди от цветни метали, заваряване в среда на въглероден диоксид. При използване на електроди с поставяне на шпилки съществува възможност за извършване на заваряване във вертикално, долно и таванно положение, при които се постига по-голяма якост на съединението. Не бива да се прилага за изделия, които ще работят при температура над 100 градуса C. След приключване на чугуненото заваряване е необходимо разстъргване на леглата. То се извършва с точност до необходимия размер на детайла.
Така, в много случаи напукана чугунена част на автомобила напълно може да бъде възстановена, но преди това задължително трябва да се консултирате със специалисти.