Czy możliwe jest spawanie części żeliwnych
W tym dziale: 57 artykułów
- Wyważanie kół 3D
- Instruktor jazdy dla kierowców z doświadczeniem
- Samochód kobiecy
- Wybieraj prawdziwe części Peugeot od firmy „AutoGlobus”!
- Po co potrzebny jest sklep internetowy?
- Części karoseryjne do nissan x-trail t31 w waszym mieście
- Niezawodne kamery cofania i fabryczne urządzenia główne
- Kradzież tablic rejestracyjnych
- Oleje samochodowe, smary i benzyna Statoil
- Oryginalne części do samochodów zagranicznych
- Części do zagranicznych samochodów: gdzie kupić?
- Rodzaje sprężarek śrubowych
- Jak usunąć powietrze z układu sprzęgła BMW
- Wymieniamy uszkodzoną osłonę wału napędowego BMW
- Chemia do myjni samochodowych: skuteczne środki
- Oryginalne japońskie części samochodowe: alternatywa dla wymiany silnika
- Pokrowce samochodowe Kia
- Chemiczne czyszczenie wnętrza samochodu
- Rodzaje tuningu
- Akcesoria do mocowania roweru
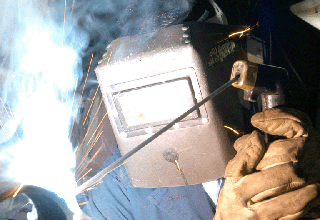 Wśród kierowców panuje przekonanie, że uszkodzone (popękane) elementy żeliwne nie nadają się do naprawy. Tymczasem, ponieważ chodzi o ważne i drogie części, w grę wchodzą w większości przypadków spore pieniądze. A w rzeczywistości żeliwo w pełni nadaje się do spawania, tylko że potrzebny jest do tego specjalny sprzęt i doświadczony fachowiec. Oto jak to przebiega.
W celu uzyskania nierozłącznych połączeń części i konstrukcji podczas naprawy gniazd osadczych, łyżek, pękających ram, korpusów wysięgników stosuje się spawanie argonowe. Umożliwia ono wykonywanie pełnego zakresu prac z aluminium, tytanem, stalą nierdzewną, żeliwem, miedzią, siluminem, metalami czarnymi, metalami kolorowymi, duraluminium. Jest bardziej niezawodne niż lutowanie i inne rodzaje spawania, ponieważ zapewnia solidną ochronę strefy spawania przed tlenem. Proces ten wykonywany jest w środowisku gazu obojętnego, argonu, który zapobiega tworzeniu się tlenku glinu. Bardzo wysoka jakość spawania umożliwia jego stosowanie w różnym środowisku.
Przy spawaniu argonowym aluminium stosuje się palnik argonowy i materiał dodatkowy — drut aluminiowy. Krawędzie drutu i łączonych części topi łuk elektryczny, powstający między nietopliwą elektrodą wolframową palnika. Przy tym argon, podawany przez dyszę palnika, uniemożliwia utlenienie łuku, elektrody i powierzchni spawanej. Po zakończeniu procesu spawania wykonuje się roztoczenie gniazd osadczych na specjalnym sprzęcie. W celu odtworzenia i wytwarzania części i konstrukcji wykonanych z żeliwa lub jego stopów, szeroko stosuje się wysokiej jakości spawanie żeliwa. Łączy ono części i konstrukcje w sposób trwały. Ten proces spawania dzieli się na gorące i zimne.
Gorące spawanie żeliwa białego i szarego umożliwia uzyskanie spawanych elementów, które będą równoważne samemu spawanemu metalowi. Wykonuje się je przy dużym natężeniu prądu spawania i nieprzerwanie aż do zakończenia procesu spawania. Przed rozpoczęciem pracy sama spawana część jest podgrzewana do określonej temperatury za pomocą nagrzewania indukcyjnego. Aby na części nie powstały pęknięcia, powinna ona stopniowo stygnąć.
Zimne spawanie żeliwa wykonuje się na kilka sposobów, zależnych od czynników technologicznych i pewnych czynników ekonomicznych oraz od wymaganej jakości połączenia części. Obejmuje ono: spawanie elektrodami stalowymi lub żeliwnymi, elektrodami z metali kolorowych, spawanie w środowisku dwutlenku węgla. Przy zastosowaniu elektrod z osadzaniem kołków możliwe jest wykonywanie spawania w pozycji pionowej, dolnej i sufitowej, przy których osiąga się większą wytrzymałość połączenia. Nie warto go stosować do wyrobów, które będą pracować w temperaturze powyżej 100 stopni C. Po zakończeniu spawania żeliwa konieczne jest roztoczenie gniazd osadczych. Wykonuje się je z dokładnością do wymaganego rozmiaru części.
W ten sposób w wielu przypadkach popękaną żeliwną część samochodu jak najbardziej można odtworzyć, ale przedtem koniecznie trzeba skonsultować się z fachowcami.